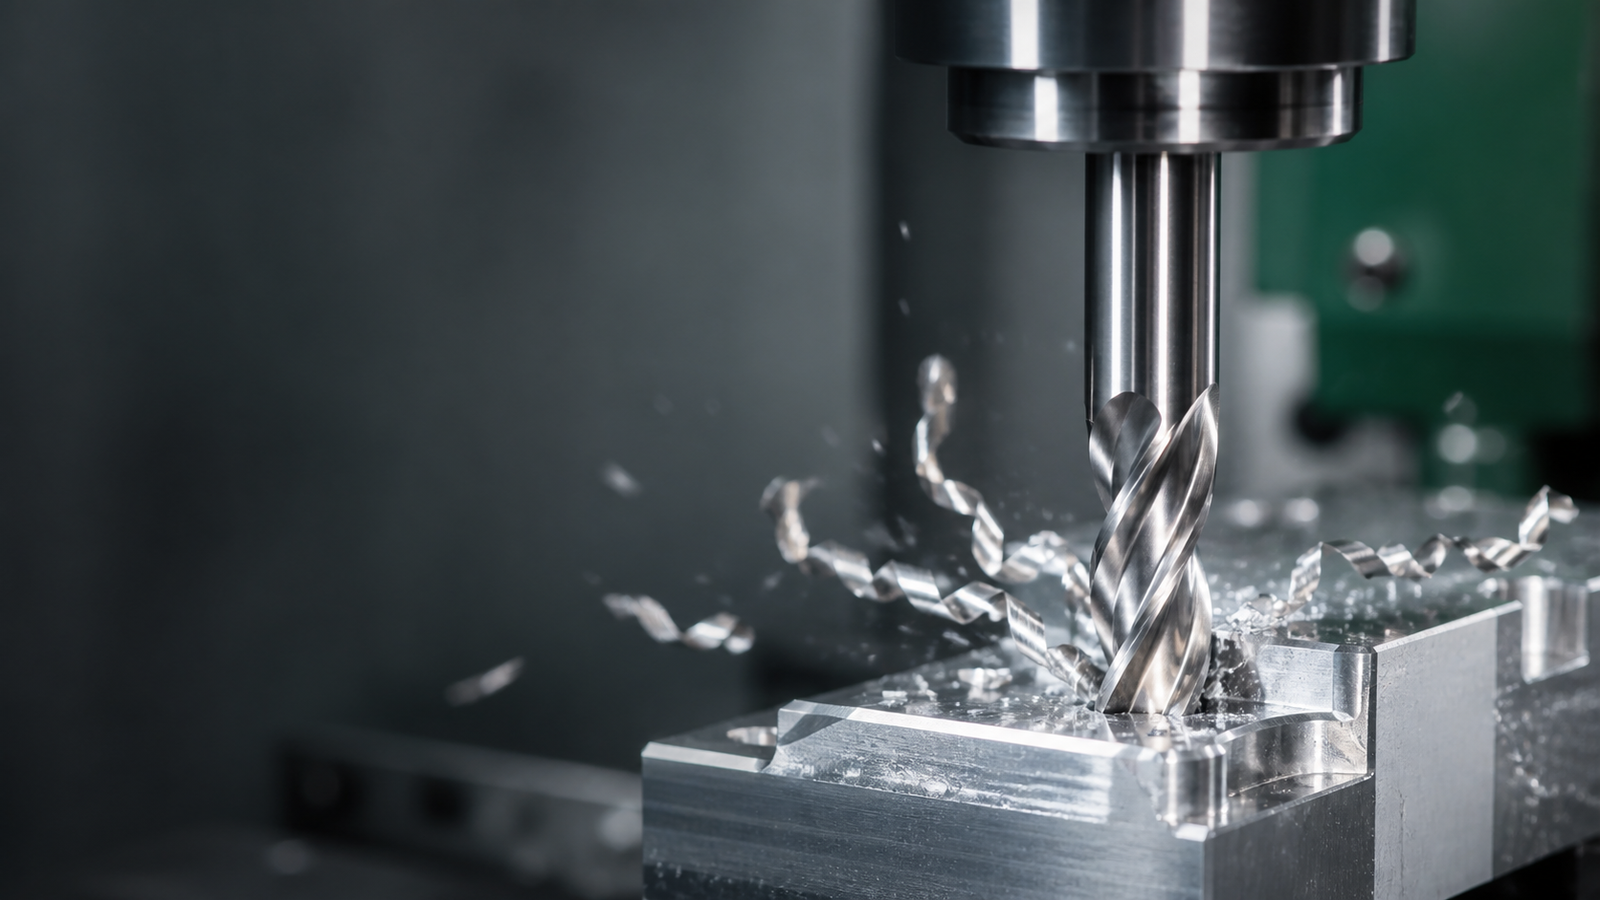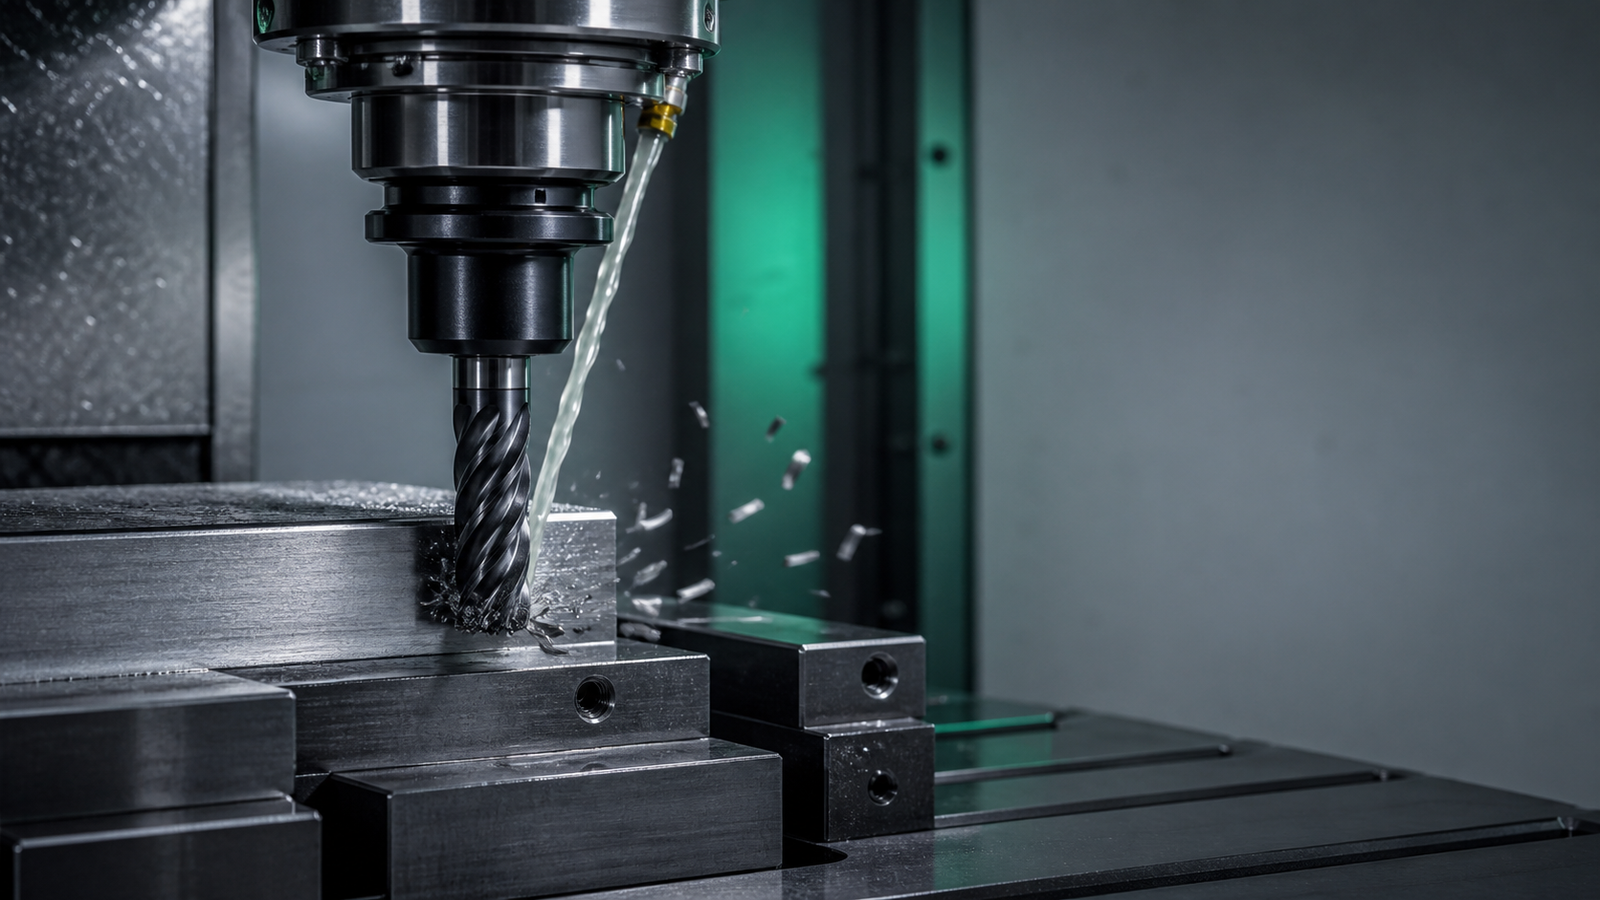
El acero inoxidable combina tenacidad, baja conductividad térmica y una marcada tendencia al endurecimiento por deformación. En una operación mal ajustada, el calor se concentra cerca del filo y la siguiente pasada puede encontrar una superficie más difícil de cortar. El resultado suele aparecer como desgaste de flanco, astillado, vibración, rebabas o una vida de herramienta impredecible.
Antes de reducir la velocidad al mínimo o cambiar de fresa sin diagnóstico, conviene revisar los siete errores que más se repiten en talleres CNC. La solución casi siempre depende del sistema completo: herramienta, sujeción, trayectoria, refrigeración y estabilidad de la máquina.
1. Utilizar una fresa general sin confirmar el material ISO M
El acero inoxidable pertenece normalmente al grupo de aplicación ISO M. No todas las fresas de carburo y todos los recubrimientos responden igual. Una geometría destinada a aluminio puede tener un filo demasiado agudo para la carga, mientras que una herramienta optimizada solo para acero al carbono puede acumular calor o presentar un patrón de desgaste inestable.
Seleccione una geometría y un grado recomendados explícitamente para el tipo de inoxidable que va a mecanizar. Los austeníticos, martensíticos y dúplex no deben tratarse como un único material. Si no conoce la condición o dureza de la pieza, confirme esa información antes de definir parámetros.
2. Avanzar tan poco que el filo solo roza
Cuando el avance por diente es demasiado bajo, la arista no forma una viruta estable y se desliza sobre la superficie. Esa fricción aumenta la temperatura y favorece el endurecimiento local. La siguiente vuelta del filo debe atravesar una capa más resistente, lo que acelera el desgaste.
Utilice como punto de partida los datos del fabricante y mantenga una carga de viruta efectiva. Al programar arcos o esquinas, tenga en cuenta que la carga real puede aumentar aunque el avance lineal parezca constante. Una estrategia CAM con compensación de avance ayuda a evitar picos.
3. Permitir que la herramienta permanezca en contacto sin cortar
Las pausas, las entradas mal resueltas y los movimientos que frotan la pared sin retirar material generan calor en un punto. En inoxidable, esa permanencia puede endurecer la superficie. Evite detener el avance con la herramienta en contacto y diseñe entradas y salidas continuas.
Cuando sea posible, utilice fresado concordante con una máquina y sujeción adecuadas. Mantenga la trayectoria fluida y retire la herramienta de la pieza antes de cualquier pausa programada.
4. Recortar la misma viruta
Una viruta caliente que vuelve a la zona de corte se comporta como una partícula abrasiva. Puede dañar el filo, rayar la pieza y elevar aún más la temperatura. Las cavidades profundas y las ranuras estrechas son especialmente sensibles.
Compruebe que el refrigerante o el aire realmente expulsan la viruta. No basta con observar flujo sobre la pieza. La boquilla debe apuntar al lugar donde el canal de la fresa libera el material. En operaciones complejas, una segunda dirección de limpieza puede ser más efectiva que aumentar el caudal desde un solo punto.
5. Aplicar refrigerante de forma intermitente
La refrigeración debe seguir una estrategia coherente. Un chorro que entra y sale de la zona de corte puede someter al filo a ciclos térmicos y empeorar el choque térmico. En determinadas operaciones de desbaste, algunos fabricantes recomiendan trabajar en seco; en otras, especialmente acabados, inoxidables o paredes delgadas, el líquido de corte puede aportar valor.
La decisión no debe basarse en una regla universal. Siga la recomendación de la herramienta y asegure un suministro estable. Si se utiliza refrigerante, revise concentración, filtración y dirección. Si se trabaja en seco, garantice que la viruta abandone la zona y que la herramienta esté diseñada para esa condición.
6. Ignorar el voladizo, la excentricidad y la sujeción
El acero inoxidable amplifica cualquier debilidad del montaje. Un voladizo excesivo aumenta la deflexión; una pinza sucia reparte la carga de manera desigual; una pieza mal apoyada produce vibración. Aunque la fresa tenga cuatro filos, la excentricidad puede hacer que solo uno o dos realicen la mayor parte del trabajo.
- Utilice la menor longitud de salida que permita la operación.
- Limpie cono, pinza, tuerca y mango antes del montaje.
- Verifique el apriete con el método recomendado.
- Mida la excentricidad cuando la vida de herramienta sea irregular.
- Refuerce la sujeción de piezas delgadas sin deformarlas.
7. Mantener un empañe excesivo en esquinas y ranuras
En una esquina interna, el arco de contacto puede aumentar repentinamente. La fresa recibe más carga, sube la temperatura y aparece vibración justo donde el programa parece más lento. Una ranura a ancho completo también dificulta la evacuación y concentra el esfuerzo.
Las trayectorias de fresado dinámico o trocoidal reducen el empañe radial y distribuyen el desgaste sobre una mayor longitud del filo. Esto puede aportar un proceso más estable, siempre que se ajuste la profundidad axial, el paso lateral y el avance conforme a la herramienta y a la potencia disponible.
Qué indica el patrón de desgaste
| Síntoma | Causa probable | Primera revisión |
|---|---|---|
| Desgaste rápido y uniforme | Temperatura o velocidad excesiva | Grado, recubrimiento y velocidad de corte |
| Astillado localizado | Vibración, recorte de viruta o golpe de carga | Sujeción, trayectoria y evacuación |
| Marcas periódicas | Excentricidad o chatter | Portaherramientas, voladizo y rigidez |
| Rebaba creciente | Filo desgastado o rozamiento | Avance por diente y estado del filo |
| Rotura en una esquina | Pico de empañe | Trayectoria y compensación de avance |
Método práctico para estabilizar el proceso
- Identifique el tipo exacto de acero inoxidable y su condición.
- Seleccione una fresa y un recubrimiento recomendados para ISO M.
- Minimice el voladizo y compruebe la sujeción.
- Use los parámetros iniciales del fabricante para ese diámetro.
- Programe una trayectoria que evite permanencias y picos de empañe.
- Defina una estrategia de refrigeración consistente.
- Inspeccione el filo a intervalos regulares y registre el patrón de desgaste.
No espere a que la herramienta se rompa para evaluarla. Una inspección periódica permite separar el desgaste normal de un fallo de proceso. Documente material, lote, herramienta, longitud de salida, parámetros y tiempo real de corte; esos datos convierten cada trabajo en una referencia para el siguiente.
Nota técnica: esta guía no proporciona valores universales de rpm o avance porque dependen del grado de inoxidable, diámetro, número de filos, recubrimiento, rigidez y tipo de operación. Consulte siempre la ficha técnica del producto y valide los cambios con una prueba segura.
Selecciona tu fresa para acero inoxidable
END-MILL ofrece fresas de carburo para distintas geometrías y dimensiones. Si necesitas ayuda, indícanos el material, dureza, diámetro, profundidad axial y radial, tipo de portaherramientas y refrigeración disponible.