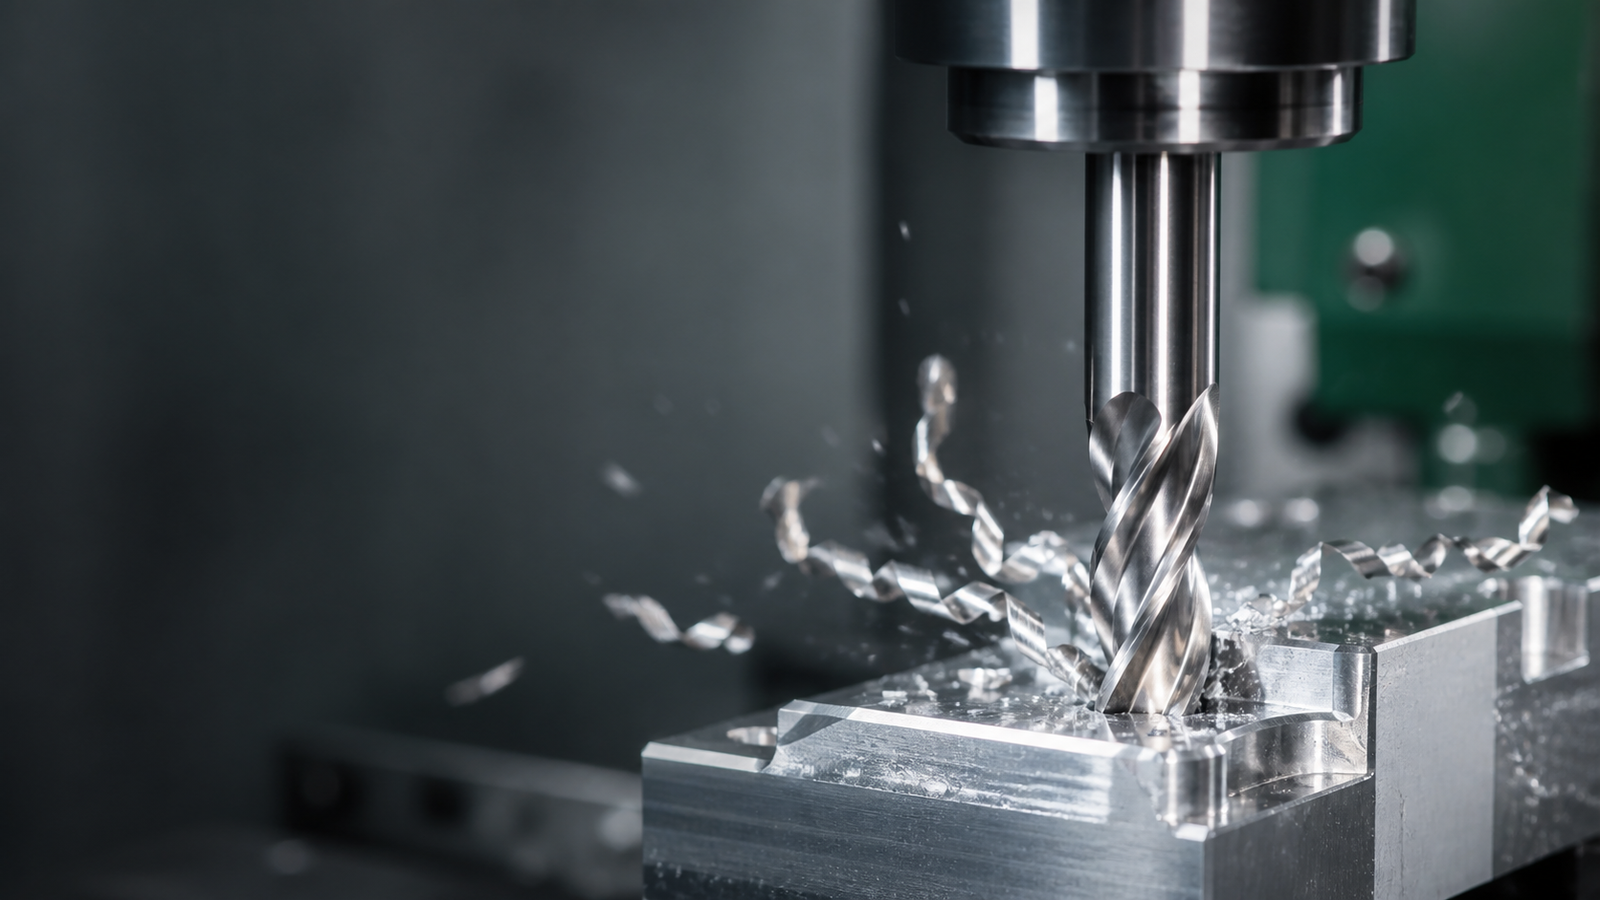
El aluminio suele considerarse un material fácil de mecanizar, pero puede convertirse rápidamente en una fuente de rebabas, ruido y piezas rechazadas. El problema más común no siempre es la dureza: es la tendencia del material a adherirse al filo. Cuando una pequeña cantidad de aluminio se acumula en la arista de corte se forma el llamado filo recrecido o BUE (built-up edge). La herramienta deja de cortar con su geometría original, aumenta la fricción y el acabado pierde uniformidad.
La buena noticia es que la mayoría de estos problemas puede prevenirse si se controla la evacuación de viruta, se utiliza una geometría adecuada y se evita compensar el fallo simplemente reduciendo el avance. A continuación presentamos un método práctico para talleres CNC en México que trabajan con aluminio 6061, 7075 y otras aleaciones no ferrosas.
¿Por qué el aluminio se pega al filo?
Durante el corte, la presión y la temperatura elevadas favorecen que el material de la pieza se suelde temporalmente a la arista. Ese depósito modifica el ángulo de ataque de la fresa y puede desprenderse de forma irregular, arrastrando parte del filo o marcando la superficie. El riesgo aumenta cuando coinciden varios factores:
- Canales con poco espacio para el volumen de viruta generado.
- Filos sin pulir o con una geometría poco positiva.
- Viruta que vuelve a entrar en el corte.
- Avance por diente demasiado bajo, que produce rozamiento en lugar de corte.
- Refrigeración o lubricación mal dirigida.
- Excesivo voladizo, mala sujeción o vibración del conjunto.
Por eso no existe una sola “velocidad mágica”. Antes de cambiar las revoluciones conviene revisar todo el sistema: pieza, portaherramientas, longitud de salida, trayectoria, suministro de refrigerante y geometría de la fresa.
2 o 3 filos: dejar espacio para que la viruta salga
En aluminio, una fresa de dos filos ofrece canales amplios y es una opción segura cuando la ranura está muy comprometida o la evacuación es difícil. Una fresa de tres filos puede mantener buena evacuación y, al mismo tiempo, aportar más rigidez y una entrada de corte equilibrada. Para muchas operaciones de desbaste, contorneado y vaciado, tres filos representan una combinación muy eficiente.
Las fresas de cuatro o más filos pueden funcionar en aluminio cuando la herramienta y la trayectoria están diseñadas para ello, especialmente en acabados o con un empañe radial moderado. Sin embargo, no deben elegirse únicamente con la idea de “tener más dientes”. Si la viruta no dispone de espacio suficiente, aumentará la recirculación y el riesgo de adherencia.
| Número de filos | Ventaja principal | Uso orientativo |
|---|---|---|
| 2 | Máximo espacio para viruta | Ranuras profundas, máquinas con evacuación limitada |
| 3 | Equilibrio entre evacuación y rigidez | Desbaste, vaciado, perfiles y trabajo general en aluminio |
| 4 o más | Más aristas en contacto | Acabado o estrategias específicas con empañe controlado |
Geometría pulida y recubrimiento correcto
Una superficie de canal pulida facilita el movimiento de la viruta y reduce los puntos donde el aluminio puede adherirse. Los ángulos de ataque positivos también disminuyen las fuerzas de corte. Por eso las fresas específicas para aluminio suelen verse más brillantes que las herramientas generales para acero.
Una herramienta sin recubrimiento y bien pulida puede ser una excelente elección. Cuando se necesita mayor vida útil, los recubrimientos formulados para materiales no ferrosos —por ejemplo, DLC en aplicaciones compatibles— pueden reducir la fricción. No conviene asumir que cualquier recubrimiento oscuro utilizado para acero funcionará mejor: la química y el acabado superficial deben ser adecuados para aluminio.
Refrigerante, aire y niebla: lo importante es sacar la viruta
El suministro debe llegar a la zona donde se forma la viruta. Un chorro mal orientado puede mojar la pieza sin limpiar el canal. Según la máquina y la operación, pueden utilizarse refrigerante, niebla mínima o aire dirigido, siempre respetando las recomendaciones del fabricante y las normas de seguridad del taller.
Observe el resultado: la viruta debe abandonar el corte y no acumularse delante de la herramienta. Si aparece material compactado en la ranura, no continúe aumentando la velocidad. Primero corrija la dirección del flujo, la trayectoria o el espacio de evacuación.
Avance por diente: cortar en lugar de frotar
Reducir demasiado el avance puede parecer una medida prudente, pero una carga insuficiente hace que el filo roce la superficie. Ese rozamiento genera calor y favorece el BUE. En el extremo contrario, una carga excesiva puede provocar deflexión, vibración o rotura.
Parta siempre de la tabla del fabricante para el diámetro, material, longitud de corte y tipo de operación. Después ajuste de forma controlada. Si cambia el número de filos, recuerde que el avance total depende de las revoluciones, el número de dientes y el avance por diente. Mantener el mismo avance de máquina al cambiar de dos a tres filos modifica la carga real de cada filo.
Trayectoria y sujeción: dos variables que suelen ignorarse
En cavidades y esquinas internas, una trayectoria con cambios bruscos de empañe puede multiplicar la carga de la herramienta. Las estrategias adaptativas o trocoidales ayudan a mantener un arco de contacto más uniforme y reparten el desgaste a lo largo del filo. En piezas delgadas, también reducen la posibilidad de deformación.
Utilice el menor voladizo posible, limpie el cono y la pinza, y verifique la excentricidad. Una fresa correcta no compensará un portaherramientas contaminado o una pieza que vibra. Si un solo filo trabaja más que los demás, el acabado y la vida de la herramienta caerán aunque los parámetros teóricos sean adecuados.
Diagnóstico rápido por el aspecto de la pieza
- Rebaba continua en el borde: revise filo, estabilidad, sentido de pasada y desgaste.
- Superficie opaca o untada: posible rozamiento, BUE o lubricación insuficiente.
- Viruta soldada dentro del canal: mejore evacuación y confirme que la geometría sea específica para aluminio.
- Marcas periódicas: compruebe vibración, excentricidad y rigidez del montaje.
- Filo astillado: descarte recorte de viruta, cambios bruscos de carga y exceso de salida.
Lista de verificación antes de iniciar el ciclo
- Confirmar la aleación de aluminio y el tipo de operación.
- Elegir una fresa con canales amplios y geometría pulida.
- Reducir el voladizo y comprobar la sujeción.
- Dirigir aire, niebla o refrigerante hacia la zona de corte.
- Cargar los parámetros iniciales del fabricante de la herramienta.
- Ejecutar una prueba controlada y observar viruta, sonido y acabado.
- Modificar una variable por vez y documentar el resultado.
Importante: los valores finales dependen de la máquina, el portaherramientas, el diámetro, la longitud útil, la aleación y la estrategia CAM. Esta guía ayuda a diagnosticar el proceso, pero no sustituye la ficha técnica de la fresa seleccionada.
Encuentra una fresa adecuada para aluminio
En END-MILL puedes comparar fresas de carburo para aluminio por número de filos y dimensiones. Si tienes dudas sobre tu aplicación, comparte material, diámetro, profundidad y tipo de operación con nuestro equipo antes de elegir.
